چگونه اسکرابرهای گوگرد زدایی از گازهای دودکش مرطوب انتشار SO2 صنعتی را کنترل می کنند: فناوری، کارایی و انتخاب
خانه / اخبار / اخبار صنعت / چگونه اسکرابرهای گوگرد زدایی از گازهای دودکش مرطوب انتشار SO2 صنعتی را کنترل می کنند: فناوری، کارایی و انتخاب
چگونه اسکرابرهای گوگرد زدایی از گازهای دودکش مرطوب انتشار SO2 صنعتی را کنترل می کنند: فناوری، کارایی و انتخاب
توسط ادمین
اسکرابر FGD مرطوب چیست؟
A اسکرابر مرطوب طراحی شده برای گوگرد زدایی گازهای دودکش (FGD) تجهیزات صنعتی است که دی اکسید گوگرد (SO2) و سایر آلاینده های مضر را از جریان گازهای خروجی قبل از ورود به جو حذف می کند. این سیستمها یکی از اثباتشدهترین و گستردهترین فناوریها در انطباق با محیطزیست، بهویژه برای نیروگاهها، پالایشگاهها و تأسیسات تولید مواد شیمیایی که مواد اولیه با گوگرد بالا را پردازش میکنند، نشان میدهند.
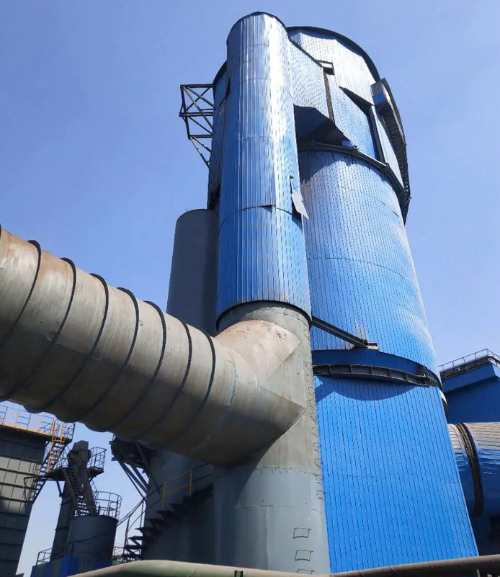
بر خلاف جایگزین های خشک یا نیمه خشک، اسکرابرهای FGD مرطوب از حلال های مایع (معمولاً دوغاب سنگ آهک) برای جذب شیمیایی SO2 از گازهای دودکش استفاده می کنند. این فرآیند در یک کشتی برجی بزرگ اتفاق میافتد که در آن تماس جریان مخالف بین گاز و مایع، راندمان حذف را به حداکثر میرساند. دی اکسید گوگرد جذب شده متعاقباً اکسید شده و به محصول جانبی گچ قابل فروش تبدیل می شود و بدهی را به یک فرصت تجاری تبدیل می کند.
اجزای اصلی یک برج اسکرابر مرطوب
یک سیستم کامل FGD مرطوب شامل چندین بخش حیاتی است که به طور هماهنگ کار می کنند:
برج جاذب: مخزن اصلی واکنش که در آن گاز دودکش و دوغاب سنگ آهک با هم تماس دارند. این برج معمولاً از بتن مسلح یا فولاد ضد زنگ برای مقاومت در برابر گازهای خورنده حاوی SO2 و شرایط اسیدی ساخته شده است.
سیستم تهیه دوغاب: آسیاب ها و تجهیزات اختلاط که سنگ آهک (CaCO3) را به ذرات ریز خرد می کنند و آنها را به یک دوغاب پایدار با قوام و غلظت مناسب هیدراته می کنند.
سیستم هوای اکسیداسیون: تزریق هوای اجباری که اکسیداسیون سولفیت کلسیم به سولفات کلسیم (گچ) را کاتالیز می کند و امکان بازیابی محصول جانبی را فراهم می کند و از پوسته پوسته شدن داخل جاذب جلوگیری می کند.
حذف کننده مه: قطرات مایع حباب شده را از گاز تصفیه شده قبل از تخلیه حذف می کند و از هدر رفتن آب و خوردگی در کانال های پایین دست جلوگیری می کند.
سیستم آبگیری گچ: محصول گچ را برای دفع یا فروش تجاری به تولیدکنندگان تخته دیواری و سایر صنایع جدا و خشک می کند.
پمپ چرخش: به طور مداوم مشروب پاک کننده را از طریق نازل های اسپری در بالای جاذب به گردش در می آورد و از تماس جریان متقابل کارآمد با افزایش گاز دودکش اطمینان حاصل می کند.
اسکرابر مرطوب در مقابل اسکرابر خشک: تفاوت چیست؟
تمایز اساسی بین فناوری های FGD مرطوب و خشک در وضعیت فیزیکی جاذب و مکانیسم جذب آلاینده ها نهفته است:
ویژگی
FGD مرطوب
FGD خشک
حالت جاذب
دوغاب سنگ آهک (مایع)
پودر آهک یا دوغاب خشک شده با اسپری
راندمان حذف SO2
95-99٪
90-95٪
بازیابی محصول جانبی
گچ (قابل فروش با خلوص 95%)
خاکستر بادی (مخلوط، ارزش بازار کمتر)
مصرف آب
بالا (500-1000 مترمربع در ساعت معمولی)
بسیار کم (فقط تبخیری)
رد پا
بزرگتر (ارتفاع برج 40-60 متر)
فشرده
هزینه سرمایه
متوسط به بالا
سرمایه گذاری اولیه بالاتر
هزینه عملیاتی
متوسط (آب معرف)
پایین تر (به معرف کمتری نیاز است)
سیستمهای FGD مرطوب در مناطقی با استانداردهای دقیق انتشار SO2 و جایی که فروش محصولات جانبی گچ هزینههای عملیاتی را جبران میکند، ترجیح داده میشوند. سیستمهای خشک در جایی که دسترسی به آب محدود است یا دفع زباله در اولویت است، برتری دارند.
چگونه FGD مرطوب سنگ آهک-گچ کار می کند؟
فرآیند سنگ آهک-گچ به دلیل سادگی، مقرون به صرفه بودن و بازارپسندی محصول جانبی گچ، فناوری گوگرد زدایی مرطوب غالب جهانی را نشان می دهد. درک شیمی و مکانیک برای اپراتورهای تاسیسات و متخصصان تدارکات که گزینه های سیستم را ارزیابی می کنند ضروری است.
واکنش شیمیایی در پس حذف SO2
هنگامی که گاز دودکش حاوی SO2 با دوغاب سنگ آهک تماس می گیرد، یک سری واکنش های شیمیایی برگشت ناپذیر رخ می دهد:
مرحله 1 - انحلال و خنثی سازی اسید: سنگ آهک (کربنات کلسیم، CaCO3) با SO2 اسیدی و آب واکنش می دهد و سولفیت کلسیم (CaSO3) و دی اکسید کربن تشکیل می دهد. سنگ آهک در محیط اسیدی حل می شود و یون های هیدروکسید فراوانی ایجاد می کند که pH دوغاب را در سطوح بهینه (5.0-5.5) بافر می کند.
مرحله 2 - اکسیداسیون به گچ: هوای اکسیداسیون تزریقی، سولفیت کلسیم (CaSO3) را به سولفات کلسیم (CaSO4) تبدیل می کند. این مرحله اکسیداسیون از نظر ترمودینامیکی مطلوب است و بسته به سرعت جریان هوا و زمان ماندن دوغاب معمولاً طی 2 تا 8 دقیقه تکمیل میشود. اکسیداسیون بسیار مهم است زیرا گچ در مقایسه با سولفیت خواص کریستالیزاسیون برتری از خود نشان میدهد، تشکیل رسوب را در سطوح داخلی کاهش میدهد و آبگیری مکانیکی آسانتری را ممکن میسازد.
مرحله 3 - رشد و جداسازی کریستال: بلورهای سولفات کلسیم دی هیدرات (گچ) در طی چند ساعت اقامت در مخازن جاذب و زلال کننده رشد کرده و ته نشین می شوند. مایع شفاف شده به بالای جاذب بازیافت می شود، در حالی که دوغاب گچ برای آبگیری و انباشته شدن به فیلتر خلاء یا سانتریفیوژ منتقل می شود.
فرآیند گام به گام در داخل برج جذب
دگرگونی فیزیکی و شیمیایی به طور مداوم در برج جاذب رخ می دهد:
ورودی گاز دودکش: گاز دودکش داغ (معمولاً 120 تا 150 درجه سانتیگراد از دیگ بخار یا کوره صنعتی) با سرعت کنترل شده، معمولاً 4-3 متر بر ثانیه، به پایین برج جاذب وارد می شود تا ضمن اطمینان از اختلاط کامل، از افت فشار بیش از حد جلوگیری شود.
منطقه اسپری: دوغاب سنگ آهک از نازل های متعددی که در بالا و ارتفاع وسط برج قرار دارند پاشیده می شود. دوغاب به قطرات ریز تبدیل می شود و سطح تماس سطحی عظیمی بین گاز و مایع ایجاد می کند.
منطقه واکنش: SO2 در لایه مایع اطراف هر قطره پخش می شود و با سنگ آهک محلول واکنش می دهد. قطرات تحت گرانش قرار می گیرند در حالی که افزایش گاز دودکش آنها را به سمت بالا می برد و یک آبشار جریان مخالف ایجاد می کند که زمان ماند را افزایش می دهد و سینتیک انتشار را به حرکت در می آورد.
منطقه اکسیداسیون: هوا در پایین از طریق اسپارگرها تزریق می شود و از طریق جاذب به سمت بالا حباب می کند. اکسیژن سولفیت را به سولفات در مایع حجیم و درون قطرات در حال ریزش اکسید می کند و محصول را به گچ پایدارتر تبدیل می کند.
منطقه مجموعه: مایع اشباع شده در حوضچه در پایه برج جمع می شود. جامدات ته نشین می شوند و به مایع شفاف شده اجازه می دهد تا برای گردش مجدد به بالای برج پمپ شود، در حالی که جامدات ته نشین شده به سمت مدار آبگیری گچ تخلیه می شوند.
خروج گاز: گاز دودکش تصفیه شده (با SO2 کاهش 95-99٪) به حذف کننده مه در بالا بالا می رود، جایی که قطرات آب حباب شده توسط بسته بندی مه شکن یا حذف کننده مه شورون حذف می شوند. سپس گاز تمیز شده به اتمسفر منفجر می شود یا وارد تجهیزات کنترل آلودگی پایین دست می شود.
کل چرخه - از جذب SO2 گرفته تا اکسیداسیون تا بازیابی گچ - معمولاً به 8 تا 12 دقیقه زمان ماندن دوغاب نیاز دارد که بستگی به اندازه ذرات سنگ آهک، استراتژی کنترل pH و راندمان حذف هدف دارد. سنگ آهک ذرات کوچکتر (80 تا 90 درصد از مش 325 عبور می کند) سرعت واکنش را تسریع می کند و به اپراتورها اجازه می دهد تا در سرعت های جریان دوغاب کمتر به راندمان بالاتری دست یابند.
چرا فناوری Wet FGD را برای گیاه خود انتخاب کنید؟
تصمیم برای سرمایهگذاری در سیستمهای FGD مرطوب، هم ضرورت نظارتی و هم اقتصاد عملیاتی را منعکس میکند. تأسیساتی که سوختهای با گوگرد بالا را مدیریت میکنند یا به بازارهایی با استانداردهای سختگیرانه کیفیت هوا ارائه میدهند، سیستمهای مرطوب بازدهی بهتری را ارائه میدهند که همه عوامل به طور کلی در نظر گرفته شوند.
صنایعی که به اسکرابرهای مرطوب متکی هستند
فناوری FGD مرطوب در چندین بخش صنعتی اساسی است:
تولید برق با سوخت زغال سنگ: بزرگترین نرم افزار در سراسر جهان. دیگ های صنعتی مدرن که زغال سنگ قیر یا زیر قیر حاوی 1 تا 3 درصد گوگرد را می سوزانند، برای انطباق با محدودیت های انتشار SO2، که در بسیاری از مناطق زیر 50 تا 100 میلی گرم بر نیوتن متر مکعب هستند، به FGD مرطوب وابسته هستند.
پالایش نفت: واحدهای گوگرد زدایی روغن سوخت و دیگ های کوکر اگزوزهای غنی از SO2 تولید می کنند که نیاز به شستشوی با راندمان بالا دارند. پالایشگاه ها اغلب FGD مرطوب را با کاهش کاتالیزوری انتخابی (SCR) برای کنترل ترکیبی SO2 و NOx ادغام می کنند.
صنایع شیمیایی و پتروشیمی: تأسیسات تولید اسید سولفوریک، پلیمرهای مبتنی بر گوگرد، یا پردازش جریانهای نفت خام با گوگرد بالا، اسکرابرهای مرطوب را برای جذب انتشار SO2 از اکسیدکنندههای حرارتی، واحدهای کلسینه و کورههای برشته کار میکنند.
کارخانه های خمیر و کاغذ: دیگ های بازیابی که مشروب سیاه را می سوزانند، انتشار SO2 قابل توجهی تولید می کنند. کارخانه های خمیر کاغذ کرافت به طور فزاینده ای سیستم های FGD مرطوب را برای دستیابی به استانداردهای کیفیت هوای منطقه ای و کاهش آلودگی هوای ناشی از SO2 در مناطق مسکونی به کار می گیرند.
فرآوری فلزات: عملیات ذوب استخراج مس، نیکل، روی و سایر فلزات غیرآهنی از سنگ معدن سولفید، گازهای خارج از SO2 تولید می کند که نیاز به راندمان حذف 99٪ دارند. Wet FGD استاندارد صنعتی برای این کاربردها است.
احتراق زباله به انرژی و زیست توده: زباله سوزهای شهری و نیروگاه های زیست توده ترکیبات گازهای دودکش ناهمگن تولید می کنند. Wet FGD کنترل قوی و قابل انطباق SO2 را در کیفیت سوخت متفاوت فراهم می کند.
عوامل کلیدی عملکرد: کارایی، pH و نسبت L/G
دستیابی به حذف ثابت و با کارایی بالا SO2 به کنترل چندین پارامتر وابسته به هم بستگی دارد. درک این عوامل اپراتورها و مهندسان را قادر می سازد تا طراحی و عملکرد سیستم را بهینه کنند:
راندمان حذف SO2 (هدف: 95-99٪): راندمان عمدتاً توسط دو مکانیسم هدایت می شود: (1) مقدار دوغاب سنگ آهک در گردش نسبت به حجم گاز دودکش که به صورت نسبت مایع به گاز (L/G) بیان می شود و (2) زمان ماندن گاز در جاذب. سیستم های مدرن به طور معمول به حذف 95% در نسبت L/G 5-8 L/m³ و بازدهی 98-99% در نسبت های 10-15 L/m³ دست می یابند. بازده کاهشی اعمال می شود - فشار بیش از 15 L/m³ حداقل بهره وری را به همراه دارد در حالی که به طور چشمگیری قدرت پمپاژ، هزینه های آماده سازی دوغاب و مصرف آب را افزایش می دهد.
کنترل pH (بهینه: 5.0-5.5): pH دوغاب مستقیماً بر سرعت انحلال سنگ آهک و سینتیک جذب SO2 تأثیر می گذارد. در pH کمتر از 4.5، سنگ آهک به آسانی حل می شود، اما جذب SO2 به دلیل واکنش های معکوس و کاهش نیروی محرکه برای انتشار در فاز گاز کند می شود. بالاتر از pH 6.0، حلالیت سنگ آهک کاهش مییابد، در حالی که جذب SO2 تسریع مییابد - اما خطر تشکیل رسوب و بارش گچ در قسمتهای داخلی برج به طور تصاعدی افزایش مییابد. اپراتورها pH را با دوز دقیق میزان افزودن دوغاب سنگ آهک و جریان هوای اکسیداسیون حفظ می کنند. کنترل خودکار pH از طریق پروب های بلادرنگ به یک روش استاندارد در تاسیسات مدرن تبدیل شده است.
نسبت L/G (نسبت حجم مایع به گاز): این پارامتر بدون بعد - که معمولاً به صورت لیتر دوغاب گردشی در هر متر مکعب گاز دودکش گزارش می شود - شاید مهم ترین متغیر کنترلی باشد. نسبت L/G بالاتر سطح تماس و زمان ماندن دوغاب را افزایش میدهد، راندمان را افزایش میدهد، اما مصرف برق، مصرف معرف و از دست دادن آب تا تبخیر را افزایش میدهد. نسبت L/G بهینه، اهداف انطباق مقرراتی را با به حداقل رساندن هزینه عملیاتی متعادل می کند. استانداردهای کیفیت هوای منطقه ای، محتوای گوگرد سوخت و بار دیگ اساساً نقطه تنظیم L/G را تعیین می کنند.
سرعت گاز (معمولی: 3-4.5 متر بر ثانیه): سرعت عمودی گاز دودکش از طریق مخزن جاذب بر تعلیق قطرات، زمان ماندن و افت فشار تأثیر می گذارد. سرعت های بالاتر سطح مقطع کشتی و هزینه سرمایه را کاهش می دهد اما وظیفه پمپاژ و خطر فرسایش را افزایش می دهد. سرعت های کمتر زمان اقامت و کارایی را افزایش می دهد اما به کشتی های بزرگتر نیاز دارد. اکثر اپراتورها 3.5-4.0 متر بر ثانیه را به عنوان نقطه شیرین مهندسی حفظ می کنند.
نرخ هوای اکسیداسیون (معمولی: 60-90٪ اکسیژن نظری): اکسیژن اضافی در هوای تزریق شده باعث تبدیل سولفیت به سولفات می شود، اما هوادهی بیش از حد باعث افزایش تشکیل کف و انتقال مایع می شود. طراحی اسپارگر هوا و عمق غوطه وری به شدت بر سینتیک اختلاط و اکسیداسیون تأثیر می گذارد. سیستم های هوای کم اندازه منجر به اکسیداسیون ناقص، بارش سولفیت و کور شدن تجهیزات آبگیری می شود.
نمودار جریان فرآیند سیستم FGD مرطوب
عواملی که هنگام انتخاب تامین کننده اسکرابر مرطوب باید در نظر گرفته شود
تصمیمات تدارکاتی برای سیستم های FGD مرطوب نیازمند ارزیابی دقیق معیارهای فنی، تجاری و عملیاتی متعدد است. عوامل زیر به طور قابل توجهی بر عملکرد سیستم، طول عمر، دستیابی به انطباق با مقررات و هزینه کل مالکیت تأثیر میگذارند.
انتخاب مواد و مقاومت در برابر خوردگی
محیط داخلی یک جاذب مرطوب FGD ذاتاً خورنده است: pH از 3.5 تا 6.0 متغیر است، دما به 60 تا 70 درجه سانتیگراد می رسد و SO2 محلول و اسید سولفوردار اکسیداسیون فلز را تسریع می کنند. انتخاب مواد یک تصمیم بعدی نیست، بلکه یک تصمیم اساسی در طراحی است:
بتن مسلح با پوشش لاستیکی: انتخاب ماده غالب برای جاذب های بزرگ در مقیاس کاربردی. بتن استحکام ساختاری و جرم حرارتی را فراهم می کند. روکش لاستیکی (نئوپرن یا EPDM) با ضخامت 10 تا 20 میلی متر از بتن در برابر حملات شیمیایی محافظت می کند. آماده سازی سطح و پخت مناسب پوشش لاستیکی عمر مفید را با حداقل تعمیر و نگهداری به 20 تا 30 سال افزایش می دهد.
فولاد ضد زنگ (درجات آستنیتی): به دلیل مقاومت در برابر خوردگی و زیبایی طراحی تمیزتر، برای سیستمهای کوچکتر، برجهای اسپری و بخشهای خشکن مناسب است. فولاد ضد زنگ 316 لیتر در برابر سوراخ شدن در دوغاب های حاوی کلرید اسیدی مقاومت می کند. معاوضه ها شامل هزینه سرمایه بالاتر (بتن 2 تا 3 برابر) و پتانسیل خوردگی شکاف در صورتی که تلورانس های طراحی ضعیف باشد، می باشد.
مواد ترموپلاستیک: پلاستیک های تقویت شده با الیاف (FRP) و کامپوزیت های مبتنی بر پلی استر به دلیل مقاومت شیمیایی عالی و خطر خوردگی صفر در کاربردهای خاص و بازارهای مقاوم سازی در حال ظهور هستند. داده های ماندگاری طولانی مدت محدود است. چرخه حرارتی و قرار گرفتن در معرض اشعه ماوراء بنفش در تاسیسات فضای باز خطرات ناشناخته ای را به همراه دارد.
مواد نازل اسپری: نازل های اسپری بالاترین نرخ سایش را تجربه می کنند. سرامیک یا فولاد سخت شده با روکش های کاربید تنگستن در برابر سایش ناشی از ذرات سنگ آهک معلق مقاومت می کند. بازرسی معمول نازل و تعویض آن هر 2 تا 5 سال یک روش استاندارد عملیاتی است.
سفارشی سازی و پشتیبانی پس از فروش
هر تاسیسات صنعتی دارای ویژگیهای گاز دودکش، محدودیتهای فضا و الزامات عملیاتی منحصربهفردی است. یک تامین کننده قابل اعتماد، سفارشی سازی واقعی را به جای بسته های یک اندازه ارائه می دهد:
مهندسی سایت خاص: ارزیابی کنید که آیا تامین کننده تجزیه و تحلیل دقیق جریان گاز را انجام می دهد - اندازه گیری غلظت SO2، سطوح NOx، بارگذاری ذرات، محتوای رطوبت و مشخصات دما. این دادهها به مدلسازی دینامیک سیالات محاسباتی (CFD) برای پیشبینی توزیع دوغاب، زمان ماند گاز و کارایی در شرایط عملیاتی خاص شما وارد میشوند. عرضهکنندگانی که آزمایشهای آزمایشگاهی یا دادههای کارخانه آزمایشی را برای نوع سوخت و ترکیب گاز شما ارائه میدهند، دقت مهندسی را نشان میدهند.
مقیاس پذیری مدولار: برای تأسیسات با پتانسیل رشد یا طرحهای توسعه مرحلهای، سیستمهایی که با بخشهای جاذب مدولار یا معماری قطار موازی طراحی شدهاند، امکان افزایش ظرفیت را بدون جایگزینی کامل سیستم فراهم میکنند. تأیید کنید که آیا قطعات داخلی (توزیع کننده ها، حذف کننده های غبار) می توانند در کشتی موجود ارتقا یابند.
ادغام با زیرساخت های موجود: سیستم های FGD مرطوب با مجرای خروجی دیگ بخار، فن های ID، رسوب دهنده ها و پشته های پایین دست ارتباط دارند. تأمینکنندگان باید طرحهای دقیق کانالکشی و فونداسیون، گواهینامههایی برای بارهای لرزهای در صورت وجود، و هماهنگی با فروشندگان تجهیزات شما ارائه دهند. هزینه های پنهان اغلب از اصلاحات و پشتیبانی کانال ها ظاهر می شود.
آموزش و انتقال دانش: بهره برداری و نگهداری سیستم های FGD مرطوب نیاز به تخصص اپراتور در مدیریت pH، رئولوژی دوغاب، کنترل هوای اکسیداسیون و آبگیری گچ دارد. تأمینکنندگانی را انتخاب کنید که آموزش جامع در محل، دستورالعملهای O&M، در دسترس بودن قطعات یدکی و خطوط تلفن پشتیبانی اضطراری را ارائه میدهند. قابلیت تشخیص از راه دور و قراردادهای تعمیر و نگهداری پیشبینیکننده به طور فزایندهای تامینکنندگان ممتاز را از فروشندگان کالا متمایز میکند.
منبع یابی معرف و تدارکات: در دسترس بودن، قیمت گذاری و تدارکات حمل و نقل سنگ آهک بر هزینه های عملیاتی تأثیر بسیار زیادی دارد. تامین کنندگان باید منابع سنگ آهک نزدیک، تخفیف های حجمی، برنامه های تحویل و ترتیبات تامین پشتیبان را مستند کنند. به طور مشابه، زیرساخت های جابجایی گچ را تأیید کنید - ظرفیت تجهیزات آبگیری، تأسیسات ذخیره سازی و اتصالات بازار پایین دست (تخته دیواری، سیمان، کشاورزی) که امکان بازیابی هزینه ها را فراهم می کند.
اکوسیستم قطعات یدکی: اقلام مهم سایش (نازل ها، واشرها، پروانه های پمپ، کارتریج های حذف کننده مه) را شناسایی کنید و از طریق شبکه تامین کننده، در دسترس بودن، زمان تحویل و قیمت گذاری را تأیید کنید. در دسترس بودن قطعات یدکی بلندمدت برای طول عمر سیستم 20 تا 30 ساله نیازمند تامین کنندگانی با کانال های توزیع و سیاست های موجودی است.
تعالی عملیاتی: سیستم های نظارت و کنترل
سیستمهای FGD مرطوب مدرن ابزارهای پیچیدهای هستند که به نظارت مستمر و تنظیم پارامترهای دینامیکی برای حفظ راندمان حذف هدف و در عین حال به حداقل رساندن هزینههای عملیاتی نیاز دارند. سیستم های کنترل پیشرفته، اسکرابرهای مرطوب را از ابزارهای سازگاری غیرفعال به دارایی های بهینه سازی شده تبدیل می کند.
فناوری نظارت در زمان واقعی
حلقههای بازخورد بلادرنگ پاسخ سریع به تغییرات کیفیت سوخت، بار دیگ بخار یا شرایط جوی را ممکن میسازد:
آنالایزرهای SO2 پیوسته: سنسورهای مادون قرمز یا الکتروشیمیایی SO2 در بالادست و پایین دست جاذب راندمان حذف در زمان واقعی را کمیت میکنند. نقطه تنظیم هدف (معمولاً خروجی 50-100 mg/Nm³) به طور خودکار نرخ خوراک سنگ آهک و نسبت L/G را تنظیم می کند تا حاشیه انطباق را بدون مصرف بیش از حد معرف حفظ کند.
پروب pH: الکترودهای PH غوطهور در مخزن جاذب و زلالکننده، بازخورد اسیدیته دوغاب لحظه به لحظه را ارائه میکنند. سیستم های خودکار افزودن شیر آهک pH را در محدوده ± 0.2 واحد از نقطه تنظیم حفظ می کند و از پوسته پوسته شدن (PH بالا) و انحلال ناکافی سنگ آهک (PH پایین) جلوگیری می کند.
نظارت بر افت فشار: سلول های فشار دیفرانسیل در سراسر جاذب، دیمستر و مجرای خروجی نشان دهنده اتصال، تشکیل رسوب یا اشباع حذف کننده مه است. سیستمهای هشدار اولیه، چرخههای تمیز کردن یا هشدارهای تعمیر و نگهداری را قبل از تسریع کاهش عملکرد فعال میکنند.
اکسیداسیون Air Control: سنسورهای محتوای اکسیژن و جریان سنج هوا، دسترسی بهینه اکسیژن را برای اکسیداسیون سولفیت تضمین می کنند. کنترل هوای اکسیداسیون حلقه بسته از تبدیل ناقص (نیاز به مواد شیمیایی اکسیداسیون فاز مایع پایین دست گران قیمت) و تشکیل کف (که انتقال را افزایش می دهد) جلوگیری می کند.
نظارت بر پمپ چرخش: سنسورهای ارتعاش، پروب های دمای یاتاقان و ردیابی مصرف برق، سایش پروانه، تخریب یاتاقان یا کاویتاسیون در مراحل اولیه را تشخیص می دهند. هشدارهای تعمیر و نگهداری پیشبینیکننده، جایگزینی فعال اجزا را قبل از خرابی فاجعهبار ممکن میسازد.
قابلیت پیگیری بار
تاسیسات صنعتی به ندرت با بار ثابت دیگ کار می کنند. سیستمهای FGD مرطوب باید نسبت 40 تا 100 درصد را در خود جای دهند و انطباق و کارایی را در سراسر این بسته عملیاتی حفظ کنند. ویژگی های کلیدی طراحی که امکان پیگیری بار را فراهم می کند عبارتند از:
درایوهای فرکانس متغیر (VFD): پمپ چرخش مجهز به VFD و موتورهای فن هوای اکسیداسیون، نرخ جریان را متناسب با بار دیگ تنظیم میکنند و مصرف انرژی و مصرف معرف را در طول عملیات کم بار کاهش میدهند. VFD ها به راحتی 20 تا 30 درصد صرفه جویی انرژی را در مقابل موتورهای سرعت ثابت با کنترل دریچه گاز به دست می آورند.
نازل های اسپری چند مرحله ای: سیستمهایی با سربرگهای اسپری کنترلشده مستقل در ارتفاعات چندگانه برج، توزیع کارآمد را در شرایط بار جزئی امکانپذیر میسازند. بارهای پایین تر، نازل های کمتری را فعال می کنند، و تعلیق قطرات دوغاب و زمان ماند گاز را بدون انتقال بیش از حد مه حفظ می کند.
جریان های بای پس و خونریزی: خطوط بای پس دوغاب و پیکربندیهای تخلیه زلالکننده اجازه میدهند تا زمان ماندن و pH را بدون خاموش کردن کل سیستم در حین خاموش کردن، کنترل دانهای داشته باشیم. جریان خون ریزی استراتژیک از افزایش بیش از حد سریع pH در دوره های کم بار که حجم گاز و بارگیری SO2 به طور همزمان کاهش می یابد، جلوگیری می کند.
انطباق با مقررات و عملکرد زیست محیطی
محدودیت های انتشار SO2 در سطح جهانی متفاوت است، اما به طور جهانی به سمت سختگیری گرایش دارد. سیستمهای FGD مرطوب، فناوری اولیهای هستند که امکان انطباق با استانداردهای مدرن را فراهم میکنند، که در مناطق توسعهیافته، غلظتهای SO2 خروجی 50-100 میلیگرم بر نیوتن متر مکعب یا کاهش مطلق بارگذاری جرم SO2 85-99٪ بسته به نوع سوخت و کلاس تأسیسات الزامی است.
بررسی اجمالی استانداردهای جهانی SO2
چارچوبهای نظارتی منطقهای انتخاب فناوری و استراتژی عملیاتی را هدایت میکنند:
اتحادیه اروپا: دستورالعمل کارخانههای احتراق بزرگ (LCPD) و دستورالعمل انتشار گازهای گلخانهای صنعتی (IED) راندمان کاهش SO2 97 تا 99٪ را برای واحدهای با سوخت زغال سنگ و نفت تعیین میکند. غلظت متوسط ماهانه خروجی نباید از 50 میلی گرم بر نیوتن متر مکعب برای اکثر شرکت ها تجاوز کند. این محدودیت های سختگیرانه سیستم های FGD مرطوب با راندمان بالا با کنترل اکسیداسیون پیشرفته را ضروری می کند.
ایالات متحده آمریکا: مقررات قانون هوای پاک انتشار SO2 را از طریق استانداردهای ملی کیفیت هوای محیط (NAAQS) محدود می کند. اکثر رژیم های نظارتی به محدودیت های خروجی 50-90 میلی گرم بر نیوتن متر مکعب یا 90 درصد راندمان حذف ترجمه می شوند. کشورهایی که مناطق غیرقابل دسترسی دارند ممکن است محدودیت های شدیدتری را بر نیروگاه ها و پالایشگاه ها اعمال کنند.
چین و هند: صنعتی شدن سریع و افزایش آگاهی از کیفیت هوا باعث اتخاذ FGD مرطوب در ظرفیت جدید سوخت زغال سنگ شده است. حذف اجباری SO2 برای واحدهای بزرگ بیش از 90٪ است. بسیاری از تاسیسات جدید راندمان 95% را هدف قرار می دهند تا در آینده در برابر سفت شدن پیش بینی شده مقاوم باشند.
ژاپن و کره جنوبی: کشورهای پیشگام در توسعه فناوری FGD مرطوب، 80 تا 90 درصد راندمان حذف را با غلظت خروجی پایین (30 تا 50 میلیگرم بر نیوتن متر مکعب) اعمال میکنند. بلوغ فناوری و تخصص اپراتور در این بازارها بسیار بالاست.
فراتر از SO2: مزایای مشترک و کنترل چند آلاینده
سیستمهای FGD مرطوب مدرن به طور همزمان چندین آلاینده هوا را کنترل میکنند و زمینههای اقتصادی را برای انطباق با محیط زیست ارائه میدهند:
حذف ذرات معلق: دوغاب سنگ آهک به عنوان یک محیط پاککننده طبیعی برای خاکستر بادی عمل میکند و 40 تا 70 درصد ذرات ورودی را بدون رسوبدهندههای الکترواستاتیک یا کیسهخانههای اختصاصی حذف میکند. این حذف همزمان بار تجهیزات پایین دستی و هزینه های دفع را کاهش می دهد.
جذب غبار اسیدی و هیدروکلراید: دوغاب قلیایی بخارات اسید کلریدریک (HCl) و غبار اسید سولفوریک (H2SO4) را که از اکسیداسیون SO2 یا موجود در کلر سوخت تشکیل شده اند، خنثی می کند. سیستم های یکپارچه مرطوب FGD این گازهای اسیدی را جذب می کنند و از رسیدن آنها به جو جلوگیری می کنند.
تأثیر گونههای عطارد: در حالی که FGD مرطوب مستقیماً جیوه عنصری (Hg⁰) را حذف نمی کند، محیط اکسید کننده و دوغاب سنگ آهک باعث اکسیداسیون جیوه به جیوه دو ظرفیتی (Hg2+) می شود، که متعاقباً توسط کیسه ها یا واحدهای ESP پایین دست جذب می شود. این مسیر غیرمستقیم کارایی کنترل کلی جیوه را بهبود می بخشد.
هم افزایی با کاهش کاتالیزوری انتخابی (SCR): نیروگاه ها و پالایشگاه ها به طور فزاینده ای قطارهای کنترلی یکپارچه SO2-NOx را با ترکیب FGD مرطوب با واحدهای SCR مستقر می کنند. دمای پایین خروجی از جاذب FGD (اشباع شده، ~60 درجه سانتیگراد) برای حفظ فعالیت نیاز به گرم کردن مجدد قبل از کاتالیزور SCR دارد. ادغام گرمای استراتژیک بین دیگ بخار و سیستم های FGD/SCR، بهره وری انرژی را بهینه می کند و هزینه عملیاتی را کاهش می دهد.
سوالات متداول در مورد اسکرابر مرطوب FGD
Q1: راندمان حذف SO2 یک اسکرابر مرطوب چقدر است؟
سیستم های FGD مرطوب سنگ آهک-گچ به طور معمول در شرایط عملیاتی بهینه به راندمان حذف SO2 95-99٪ دست می یابند. راندمان دقیق به عوامل مختلفی بستگی دارد: (1) نسبت L/G (نسبتهای بالاتر باعث افزایش راندمان میشود اما هزینه را اضافه میکند)، (2) pH دوغاب (محدوده بهینه 5.0-5.5)، (3) اندازه ذرات سنگ آهک (ذرات ریزتر سریعتر حل میشوند)، (4) زمان ماندگاری گاز در جاذب هوا، و 8 دقیقه (5-12 دقیقه) جذب هوا (به طور معمول 12 دقیقه) (تبدیل کامل سولفیت به گچ). اکثر سیستم های مدرن برای بازدهی 95 تا 97 درصد به عنوان مصالحه ای بین انطباق مقررات و اقتصاد عملیاتی طراحی شده اند. دستیابی به راندمان 98 تا 99 درصد به نسبت های L/G بالاتر (12-15 L/m³) و کنترل فرآیند دقیق تر نیاز دارد، اما به طور معمول در مناطقی با استانداردهای سختگیرانه کیفیت هوا اجرا می شود.
Q2: یک سیستم FGD مرطوب چقدر آب مصرف می کند؟
مصرف آب در سیستم های FGD مرطوب سنگ آهک-گچ قابل توجه است و نشان دهنده هزینه عملیاتی عمده در مناطق کم آب است. محدوده مصرف معمولی از 500 تا 1500 متر مکعب در ساعت برای یک واحد برق 500 مگاواتی با سوخت زغال سنگ بسته به حجم گاز دودکش، سرعت گردش مجدد دوغاب و تلفات تبخیر. از این کل، تقریباً 30 تا 40 درصد مصرفی است (از دست رفتن تبخیر و آب کریستال گچ)، در حالی که 60 تا 70 درصد در مدار دوغاب بازیافت می شود. فنآوریهای جایگزین برای تأسیسات با محدودیت آب وجود دارد: سیستمهای FGD خشک فقط آب تبخیری (حدود 5 درصد از مصرف سیستم مرطوب) را مصرف میکنند، اما در مقابل کاهش راندمان و از دست دادن محصول جانبی ارزشمند گچ. برخی از تأسیسات از حلقه های بازیافت آب، برج های خنک کننده و بازیابی تراکم برای کاهش مصرف خالص استفاده می کنند.
Q3: تفاوت بین یک برج اسپری و یک اسکرابر تخت بسته بندی شده چیست؟
هم برج های اسپری و هم اسکرابرهای بستر بسته بندی شده به عنوان فناوری های FGD "مرطوب" طبقه بندی می شوند، اما از نظر طراحی داخلی و ویژگی های عملیاتی تفاوت چشمگیری دارند. برج های اسپری (همچنین به آنها "جاذب اسپری" یا "کنتاکتورهای اسپری ضد جریان" نیز گفته می شود) دوغاب سنگ آهک را از طریق نازل های بالای ظرف پخش می کنند و یک اسپری در حال سقوط ایجاد می کنند که با گاز دودکش در حال افزایش تماس می گیرد. این طراحی ساده، مستحکم، مقاوم در برابر جامدات معلق است و به راحتی مقیاس پذیر است. اسکرابرهای بسته بندی شده حاوی مواد بسته بندی ساختار یافته یا تصادفی (زین های سرامیکی، حلقه های پلاستیکی، ورق های ساختاری) هستند که سطح تماس بین گاز و مایع را افزایش می دهند. تختهای بستهبندی شده راندمان حذف بالاتری در نسبتهای L/G کمتر دارند (6-8 L/m³ در مقابل 10-15 برای برجهای اسپری)، اما بیشتر مستعد پوستهگیری، مسدود شدن و نیاز به ذرات سنگ آهک ریزتر هستند. برای نیروگاه های زغال سنگ و کوره های صنعتی با بارگذاری خاکستر بالا و ترکیب گاز متغیر، برج های اسپری به دلیل قابلیت اطمینان و قابلیت نگهداری غالب هستند. بسترهای بسته بندی شده در برنامه های کوچکتر و کنترل شده تر (پالایشگاه ها، کارخانه های شیمیایی) ترجیح داده می شوند که در آن ترکیب گاز خوراک ثابت است و اهداف بازده سختگیرانه طراحی های فشرده را می طلبد.
Q4: سنگ آهک (CaCO3) چیست و چرا به عنوان معرف اولیه استفاده می شود؟
سنگ آهک یک ماده معدنی طبیعی (کربنات کلسیم، CaCO3) است که از صدف دریایی باستانی و بقایای اسکلتی تشکیل شده است. این ماده در سطح جهانی فراوان، ارزان (8 تا 15 دلار در هر تن تحویل) و به آسانی از معادن نزدیک اکثر تاسیسات صنعتی در دسترس است. مزیت اصلی سنگ آهک واکنش شیمیایی آن با SO2 اسیدی است. هنگامی که به ذرات ریز (100 تا 300 میکرومتر) آسیاب می شود و در آب معلق می شود، به سرعت در محیط اسیدی مخزن جاذب حل می شود و یون های هیدروکسید آزاد می کند که SO2 و pH دوغاب بافر را جذب می کند. آهک (CaO یا آهک هیدراته Ca(OH)2) یک معرف جایگزین است که سینتیک سریعتر و غلظت بالاتری را ارائه میکند و نسبت L/G کمتر و مخازن کوچکتر را ممکن میسازد. با این حال، هزینه بالاتر آهک (30 تا 50 دلار در هر تن)، طبیعت سوزاننده و خطرات حمل و نقل، سنگ آهک را به انتخاب پیش فرض برای اکثر کاربردها تبدیل کرده است. سیستم های هیبریدی که از سنگ آهک به عنوان معرف اولیه با افزودن آهک برای اصلاح pH در هنگام راه اندازی یا شرایط ناراحت استفاده می کنند، انعطاف پذیری عملیاتی را با حداقل هزینه اضافه ارائه می دهند.
Q5: یک سیستم FGD مرطوب چقدر دوام می آورد و فواصل نگهداری معمولی چیست؟
سیستم های FGD مرطوب که به خوبی طراحی شده اند و به درستی نگهداری می شوند، عمر مفیدی بین 20 تا 30 سال دارند که با دیگ میزبان یا کوره صنعتی قابل مقایسه است. اجزای حیاتی طول عمر کمتری دارند: پوشش لاستیکی در مخازن بتنی (15-25 سال)، نازل های اسپری (2-5 سال)، مهر و موم و پروانه های پمپ چرخش (5-8 سال)، اسپارگرهای هوای اکسیداسیون (8-10 سال). کارتریج های حذف کننده مه معمولاً هر 2 تا 4 سال بسته به بارگیری گرد و غبار نیاز به تعویض دارند. فواصل تعمیر و نگهداری برنامه ریزی شده شامل بازرسی های سه ماهه نازل های اسپری و لوله های توزیع کننده، کالیبراسیون پروب pH نیمه سالانه، ارزیابی وضعیت آستر لاستیکی سالانه و آزمایش هیدرواستاتیک دوسالانه مخازن تحت فشار است. برنامه های تعمیر و نگهداری پیش بینی با استفاده از تجزیه و تحلیل ارتعاش، ترموگرافی، و نظارت بر عملکرد در زمان واقعی به طور فزاینده ای زمان خرابی برنامه ریزی نشده را کاهش می دهد و عمر قطعه را افزایش می دهد. تعادل شیمیایی مناسب، دوز بازدارنده خوردگی و درمان بیوسید (در صورت لزوم) برای به حداکثر رساندن طول عمر سیستم ضروری است.
Q6: آیا اسکرابرهای FGD مرطوب می توانند تغییرات محتوای گوگرد سوخت را کنترل کنند؟
بله، سیستم های FGD مرطوب سنگ آهک-گچ ذاتاً برای سوخت تغییرات گوگرد قوی هستند که یکی از مزایای کلیدی آنها را نشان می دهد. این سیستم نرخ خوراک سنگ آهک و نسبت L/G را تنظیم می کند تا بارگذاری SO2 بیشتر یا کمتر را بدون تغییر شیمی یا حالت عملیاتی تنظیم کند. اگر گوگرد سوخت از 1.5٪ به 3.0٪ وزنی افزایش یابد، غلظت SO2 در گاز دودکش تقریباً دو برابر می شود. اپراتورها با افزایش سرعت گردش دوغاب سنگ آهک یا افزایش غلظت سنگ آهک در دوغاب، حفظ pH هدف و غلظت SO2 خروجی پاسخ می دهند. برعکس، وقتی سوخت با سولفور کمتر سوزانده می شود، خوراک سنگ آهک به نسبت کاهش می یابد. این سازگاری برای تسهیلاتی که چندین منبع سوخت را ترکیب میکنند، مدیریت تغییرات کیفیت سوخت در زغالسنگ وارداتی یا تنظیم با در دسترس بودن سوخت فصلی بسیار مهم است. سیستمهای FGD خشک فاقد این انعطافپذیری هستند و معمولاً برای حفظ انطباق زمانی که سولفور سوخت به طور قابل توجهی جابجا میشود، به تغییرات شیمیایی معرف یا تنظیمات مشعل نیاز دارند.
Q7: برای محصول جانبی گچ چه اتفاقی می افتد و آیا واقعاً ارزشمند است؟
گچ تولید شده در سیستم های FGD مرطوب سنگ آهک-گچ از نظر شیمیایی و فیزیکی با گچ طبیعی استخراج شده یکسان است. گچ با خلوص بالا (95٪ سولفات کلسیم دی هیدرات) یک ماده اولیه اولیه برای تولیدکنندگان تخته دیواری (دیوار خشک، گچ تخته) است که تقریباً 70 تا 80 درصد از کل تقاضای گچ در سطح جهان را تشکیل می دهد. قیمت های بازار بسته به مکان، خلوص و تدارکات بین 5 تا 15 دلار در هر تن در نوسان است، اما در بیشتر مناطق، فروش گچ 10 تا 30 درصد هزینه های عملیاتی FGD مرطوب را جبران می کند. برخی از تأسیسات از طریق فروش گچ به بازیابی کامل هزینه میرسند، بهویژه آنهایی که دارای کارخانههای دیواری یا بنادری هستند که امکان صادرات را فراهم میکنند. گچ با خلوص پایین تر (۸۵ تا ۹۵ درصد سولفات کلسیم) در تولید سیمان، تهویه خاک، تثبیت پایه جاده ها و سایر کاربردهای کم ارزش خروجی دارد. درصد کمی از گچ تولید شده توسط FGD در زمینهای کشاورزی یا در تأسیسات مجاز که بازارها دورتر هستند یا حمل و نقل غیراقتصادی است، دفع میشود. قابلیت تبدیل ضایعات SO2 به محصول تجاری - به جای محصول جانبی احتراق که نیاز به دفع دارد - یک مزیت منحصر به فرد زیست محیطی و اقتصادی فناوری سنگ آهک-گچ است.
Q8: چالش های عملیاتی اصلی در مدیریت سیستم FGD مرطوب چیست؟
علیرغم استحکام، سیستمهای FGD مرطوب چندین چالش عملیاتی مکرر را ارائه میکنند که نیازمند مدیریت ماهر است: (1) جرم گیری و اتصال: اگر PH از 5.5 بالاتر برود، سولفات کلسیم و سولفیت کلسیم روی سطوح داخلی رسوب می کنند و جریان و کارایی را کاهش می دهند. کنترل دقیق pH و تمیز کردن منظم مکانیکی از این امر جلوگیری می کند. (2) حملات خوردگی: اگر تعادل شیمیایی نادیده گرفته شود یا بای پس رخ دهد، تخریب پوشش لاستیکی یا پوسته شدن بتن رخ می دهد. بازرسی های معمول و برنامه های بازدارنده خوردگی خطر را کاهش می دهند. (3) تشکیل فوم: هوای اکسیداسیون بیش از حد یا افزودنی های سوخت حاوی سورفکتانت باعث ایجاد کف می شود که باعث افزایش انتقال و از دست دادن آب می شود. شیمی ضد فوم و طراحی بهینه اسپارگر هوا این مشکل را حل می کند. (4) چالش های آبگیری گچ: رطوبت بالا در محصول گچ باعث افزایش هزینه های دفع یا حمل و نقل می شود. بهینه سازی فیلتر خلاء، تنظیم سانتریفیوژ و دوز پلیمری خشکی کیک را بهبود می بخشد. (5) تامین معرف متناوب: اختلالات تامین سنگ آهک یا تاخیرهای حمل و نقل ناشی از آب و هوا می تواند خطر انطباق موقت را ایجاد کند. روابط اضافی تامین کننده و بافر ذخیره سازی در محل این را کاهش می دهد. اپراتورهای باتجربه این چالش ها را از طریق نگهداری پیشگیرانه، نظارت در زمان واقعی و عیب یابی پیشگیرانه قابل مدیریت می دانند.
نتیجه گیری: سرمایه گذاری در کنترل انتشار گازهای گلخانه ای پایدار
فناوری گوگرد زدایی از گازهای دودکش مرطوب به عنوان پایه و اساس اثبات شده و قابل اعتماد برای کنترل انتشار گازهای گلخانه ای صنعتی در سراسر تولید برق، پالایش، فرآوری فلزات و تولید مواد شیمیایی است. دستیابی به راندمان حذف 95-99٪ SO2، تبدیل ضایعات به محصول جانبی گچ قابل فروش، و حفظ سازگاری با زیرساخت دیگ بخار موجود، اسکرابرهای مرطوب سنگ آهک-گچ تعادلی بهینه بین عملکرد زیست محیطی، اقتصاد عملیاتی و بلوغ فنی را نشان می دهد.
تصمیم برای اجرا یا ارتقاء ظرفیت FGD مرطوب نیاز به ارزیابی جامع کیفیت سوخت، تعهدات نظارتی، ردپای تاسیسات، در دسترس بودن آب و اهداف بلند مدت هزینه عملیاتی دارد. هیچ طراحی سیستم "جهانی" واحدی وجود ندارد. در عوض، مهندسی سایت خاص، انتخاب مواد و انطباق استراتژی کنترل عملکرد بهینه را برای زمینه صنعتی منحصر به فرد شما تضمین می کند.
خواه از نیروگاه برق، پالایشگاه نفت، کارخانه ذوب فلزات یا تأسیسات شیمیایی تخصصی استفاده می کنید، جذب تامین کنندگان واجد شرایط با سوابق اثبات شده، پشتیبانی فنی جامع و ضمانت های عملکرد شفاف ضروری است. قبل از نهایی کردن تصمیمات خرید، مطالعات دقیق مهندسی، دادههای عملکرد در مقیاس آزمایشی برای جریان گاز خاص خود، طرحهای شفاف منبع معرف و تعهدات آموزشی را درخواست کنید.
نیاز به یک سفارشی اسکرابر مرطوب راه حلی برای ترکیب منحصر به فرد گازهای دودکش و اهداف انتشار گازهای گلخانه ای تاسیسات شما؟ تامینکنندهای را درگیر کنید که قادر به تجزیه و تحلیل جامع جریان گاز، مدلسازی CFD، آزمایش آزمایشی در محل، و ضمانتهای بلندمدت عملکرد باشد. مشخصات دقیق نوع سوخت، غلظت SO2، سرعت جریان گاز، مشخصات دما و راندمان حذف هدف را ارائه دهید و درخواست یک پیشنهاد مهندسی اولیه و برآورد هزینه کنید. اکثر تامین کنندگان واجد شرایط ارزیابی های امکان سنجی را در عرض 2 تا 4 هفته ارائه می دهند که امکان ارزیابی سریع و تصمیم گیری آگاهانه در مورد تدارکات را فراهم می کند.


 简体中文